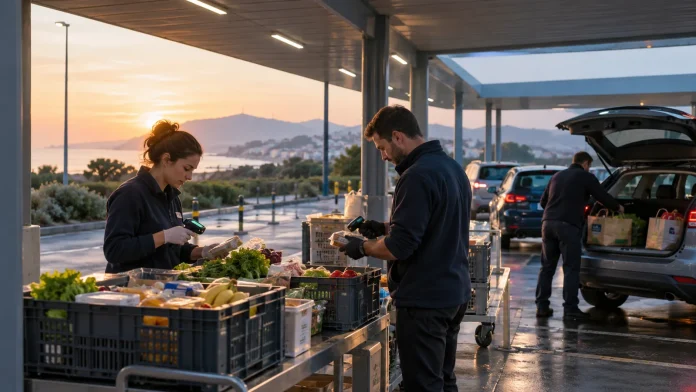
Un Drive Master est un site central capable de préparer des commandes pour son propre point de retrait et d’alimenter d’autres relais. Au lieu de reproduire un stock complet et une équipe de préparation dans chaque zone, l’enseigne concentre une partie de la logistique, puis organise des navettes vers des points plus proches des clients.
Ce modèle peut étendre la couverture géographique et mutualiser les moyens, mais il ajoute une étape entre la préparation et la remise. Sa performance dépend donc de la qualité des prévisions, du respect des horaires, de la chaîne du froid et de la coordination entre le site central, les véhicules et les relais.
Distinguer le site central des points de retrait
Le Drive Master rassemble généralement un assortiment important, des zones de stockage et des équipes capables de traiter un volume élevé. Il peut être accolé à un magasin, installé sur un site séparé ou organisé comme une plateforme dédiée. Les commandes sont préparées au même endroit, puis orientées soit vers les pistes locales, soit vers une tournée d’approvisionnement.
Le relais, lui, est conçu principalement pour la remise. Il peut disposer de pistes, d’un petit local, de chambres froides ou de casiers, mais il ne possède pas nécessairement tout le stock. Cette différence le rapproche du drive déporté, sans que les deux notions soient toujours synonymes : un drive déporté peut préparer localement, tandis qu’un relais dépend davantage du site central.
L’organisation annoncée entre Vern-sur-Seiche et Noyal-sur-Vilaine fournit un exemple concret de logistique entre un Drive Master et un relais. Pour le client, le parcours paraît simple : il commande dans le relais choisi et retire ses courses à l’heure prévue. En coulisses, la commande doit être préparée assez tôt pour rejoindre la bonne navette.
Cette architecture exige une information claire dans l’interface. Le client doit connaître le point de retrait final, ses horaires et le délai de modification de la commande. Un changement tardif de magasin ou de créneau peut devenir impossible lorsque les bacs ont déjà été affectés à une tournée.
Organiser la préparation, le transport et le froid
La préparation commence par la séparation des produits ambiants, réfrigérés et surgelés. Chaque commande doit rester identifiable pendant le picking, le regroupement et le chargement. Les bacs sont ensuite associés à une destination et à un départ. Une erreur d’étiquetage ou de quai peut entraîner un retard difficile à corriger avant le créneau client.
Le transport interne ne se résume pas à déplacer des sacs. Il faut dimensionner les véhicules, planifier les tournées et maintenir les températures adaptées. Les produits frais et surgelés nécessitent des équipements contrôlés, des relevés et des procédures en cas d’écart. Le dossier sur les produits frais au drive rappelle les points essentiels jusqu’à la remise.
Les horaires doivent intégrer une marge pour les aléas : trafic, panne, retard de préparation, contrôle supplémentaire ou absence d’un salarié. Si la navette arrive après le début des retraits, plusieurs créneaux peuvent être touchés simultanément. Un plan de continuité peut prévoir un véhicule de remplacement, des départs échelonnés et une procédure d’information des clients.
La traçabilité relie toutes ces étapes. Le système doit savoir quand la commande a été préparée, chargée, reçue au relais et remise. Cette visibilité aide à prévenir les pertes, à localiser un produit rappelé et à répondre à une réclamation. Elle devient également indispensable lorsque plusieurs relais partagent le même site central.
Évaluer les avantages, les coûts et la qualité de service
La mutualisation peut réduire la duplication des stocks, des chambres froides et des équipes de préparation. Un grand site bénéficie souvent d’un assortiment plus large et d’outils plus performants. La robotisation du drive peut renforcer ces gains lorsque le volume justifie l’investissement.
En contrepartie, le modèle crée des coûts de transport, de véhicules, d’énergie et de supervision. Il rend aussi les relais dépendants de la plateforme. Une panne informatique ou un incident sur la chaîne du froid peut toucher plusieurs points de retrait au même moment. L’économie obtenue sur la préparation doit donc être comparée au coût complet du réseau et aux moyens nécessaires pour le sécuriser.
La qualité de service se mesure à partir d’indicateurs concrets : commandes prêtes à l’heure, produits manquants, respect des températures, temps d’attente au relais et kilomètres parcourus par commande. Une croissance du nombre de relais n’est utile que si le site central conserve une capacité suffisante pendant les pics.
Le Drive Master s’inscrit dans une transformation plus large du commerce alimentaire en ligne. Le dossier sur le marché du drive alimentaire permet de replacer ce modèle dans les tendances nationales. Sa réussite repose moins sur la taille du bâtiment que sur l’équilibre entre centralisation, proximité et fiabilité opérationnelle.